磁場配向成形は、磁性粉末と外部磁場の相互作用を利用して、粉末粒子の容易磁化方向を磁石の最終磁化方向と一致するように整えます。これは、異方性磁石を得るために最も一般的に使用される方法です。粉末調製プロセスでは、Nd-Fe-B合金を単結晶粒子に分解し、一軸異方性になります。各粒子には、主相単位格子のc軸という1つの容易磁化軸のみがあります。粉末は金型に緩く充填され、充填密度は実際の密度の約25%〜30%です。0.8A / mを超える外部磁場の作用下で、これらの粉末粒子は多ドメインから単ドメインに変化し、回転または移動します。容易磁化方向は、外部磁場の方向に調整されます。
工業生産において、現在のプレス成形方法は、1回成形と2回成形の2つのカテゴリに分けられます。
一度成形では、一方向プレス(圧力は通常50〜100MPa、成形密度は固体密度の55%〜60%)または冷間等方圧プレス(圧力は通常200MPa、成形密度は固体密度の60%)を使用できます。
2 回の成形では、一方向プレス (圧力は通常 20-30 MPa、成形密度は固体密度の 45%) と冷間等方圧プレス (圧力は通常 200 MPa、成形密度は固体密度の 60%) を使用できます。
配向成形工程中、合金粉末は基本的にc軸配向の状態を保持します。プレス完了後、ブランクを脱磁(磁性粉末粒子間の磁気双極子相互作用による隣接粒子の配向へのダメージを解消)し、その後脱型します。磁化容易方向に配向の良好なブランクが得られます。
100MPaもの圧力をかけると、磁性粉は機械力と磁力のバランス条件に従わざるを得なくなり、必然的に磁性粉粒子の移動や回転が起こり、c軸が外部磁場の方向から外れ、ブランクの配向性が低下する可能性があります。そのため、磁場成形工程では、ブランク密度に到達することを前提に、磁場強度と成形圧力の関係を合理的にバランスさせ、可能な限り最高の配向度を得ます。
粉末配向度は粉末の内部摩擦にも影響され、特にゆるみ密度が大きい場合、その影響は深刻です。実際の生産では、内部摩擦を減らすために有機潤滑剤が使用されますが、焼結反応が起こる前(通常約200°C)に除去する必要があります。潤滑剤が完全に放出され、潤滑剤の酸化や炭化を防ぎ、磁石の性能を低下させます。
実際の生産では、通常、次の 3 種類の成形プロセスがあります。
横方向プレス、TDP
軸方向プレス、ADP
等方圧プレス、IP(等方圧プレスでは通常、液体媒体が使用され、ゴムを媒体とする等方圧プレスはゴム等方圧プレス、RIPと呼ばれます)
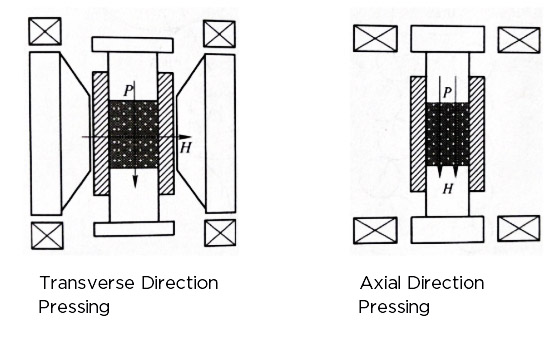
最も一般的なプレス工程は 垂直圧力名前の通り、磁場方向 H が加圧方向 P と垂直です。平行加圧とは、磁場方向が成形圧力と平行であることを意味します。一方、静水圧加圧とは、液体やゴム型などの媒体を介して磁性粉末に全方向から均一に圧力をかけることです。磁性粉末充填、磁場強度、成形圧力などのプロセスパラメータが同じ場合、静水圧加圧法で得られた磁石の性能が最も高く、垂直加圧が2番目、平行加圧が最低です。配向度を残留磁化と飽和磁化の比で測ると、RIP は94%~96%と高く、TDP は90%~93%、ADP はわずか86%~88%で、3つ(BH)の間では最大16~40kJ/m3(2~5MGOe)の差があります。この違いは通常、機械的圧力、磁気双極子相互作用、内部摩擦と外部摩擦の間の競合関係を反映しています。
冷間静水圧プレスは、一方向プレスされたブランクの二次プレスにもよく使用されます。配向磁場が制限されている場合は、まず低い圧力を使用して適切な配向度を得てから、静水圧プレスを使用して成形体の密度をさらに高めます。既存の配向レベルを破壊しません。